Quando uma peça industrial apresenta geometrias complexas e tolerâncias dimensionais restritas, a precisão da usinagem depende de muito mais do que a capacidade nominal da máquina.
A definição das referências, a fixação da peça e a estratégia de fabricação têm influência direta sobre a qualidade do resultado.
Nesse contexto, a usinagem CNC em 4 eixos oferece possibilidades importantes para a fabricação de componentes que exigem operações em diferentes orientações.
Qual é a vantagem do quarto eixo?
Em um centro de usinagem convencional de 3 eixos, a ferramenta trabalha por meio de deslocamentos lineares nos eixos X, Y e Z.
A introdução de um quarto eixo rotativo permite orientar a peça para executar operações em diferentes faces, reduzindo, em aplicações adequadas, a necessidade de desmontagens e reposicionamentos manuais.
Esse recurso pode proporcionar maior consistência entre referências geométricas, além de facilitar a usinagem de superfícies e detalhes que exigiriam diversas fixações em uma máquina de 3 eixos.
Entretanto, a utilização de quatro eixos não garante, isoladamente, maior precisão. O resultado depende da rigidez do conjunto, da estratégia de fixação, da calibração e da correta definição das coordenadas de trabalho.
O desafio de usinar peças previamente processadas
Considere um componente metálico fabricado por um processo próximo da geometria final, como a injeção metálica seguida de sinterização.
Embora a peça apresente sua forma básica após o processamento, podem existir variações dimensionais e geométricas decorrentes das etapas anteriores.
Quando determinadas superfícies funcionais precisam receber usinagem de acabamento com tolerâncias centesimais, utilizar referências inadequadas pode provocar erros de posicionamento e distribuição irregular do sobremetal.
Por essa razão, a estratégia de usinagem precisa considerar a geometria real da peça, e não apenas seu modelo nominal.
O papel do apalpador de medição, ou probe
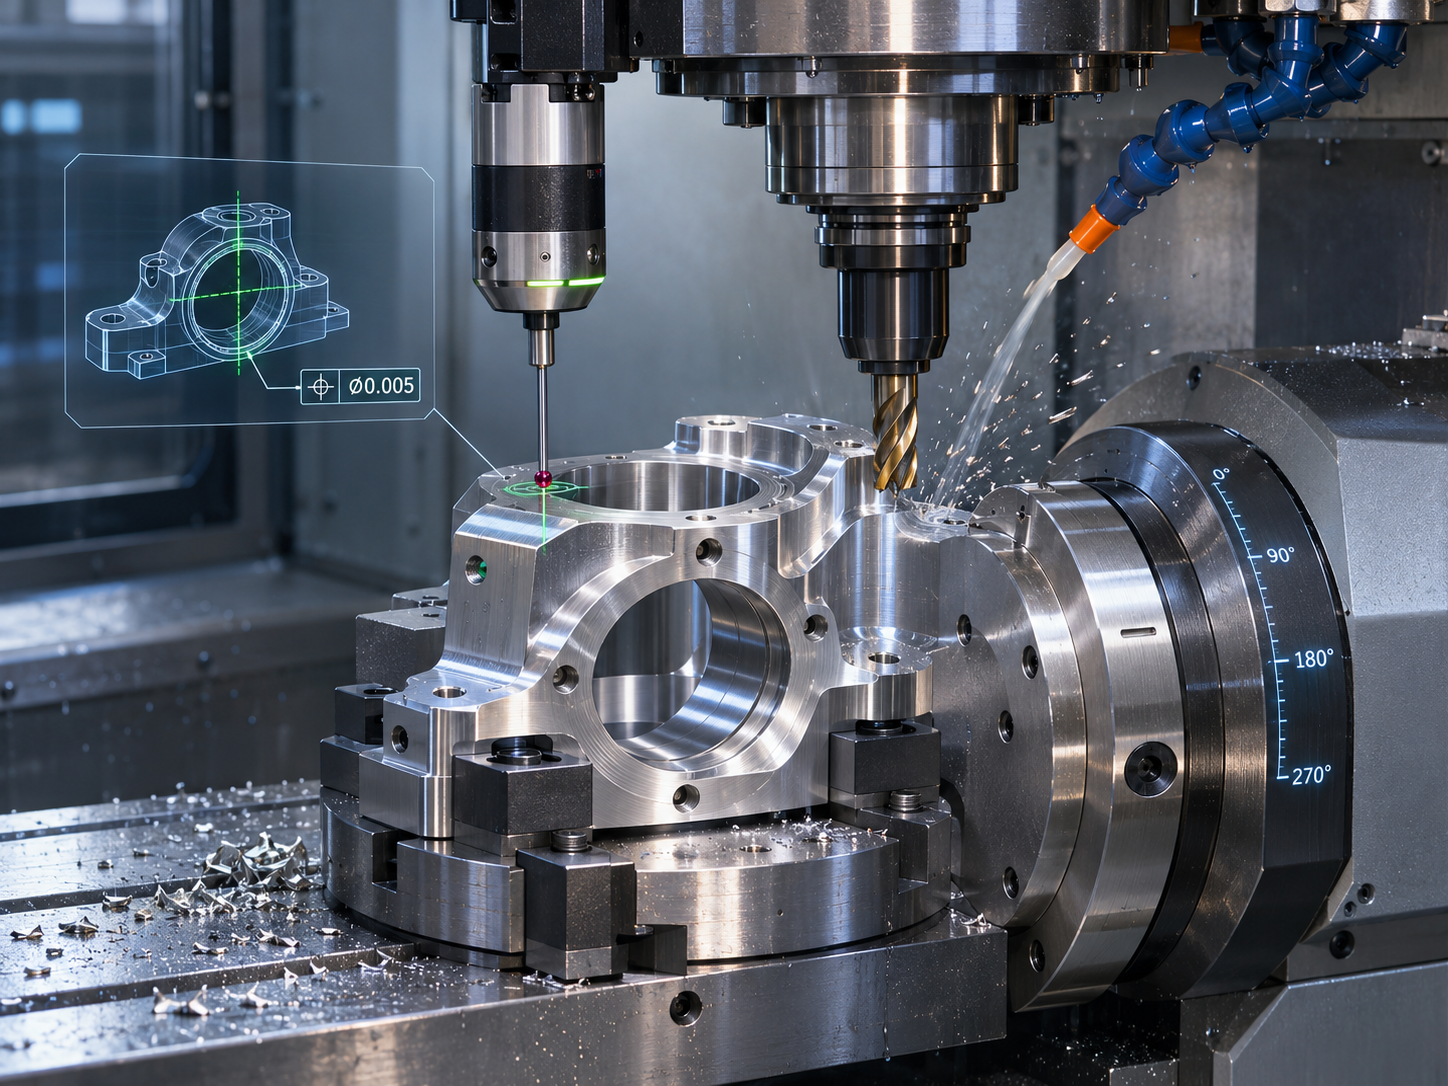
A utilização de sistemas de apalpamento na máquina permite identificar superfícies e estabelecer referências de trabalho com base em medições realizadas diretamente na peça fixada.
Dependendo dos recursos do equipamento e da estratégia de programação, essas medições podem auxiliar na correção do sistema de coordenadas e na compensação de desvios de posicionamento.
Associado ao quarto eixo, esse recurso pode contribuir para manter uma relação geométrica consistente entre as diferentes operações.
É importante destacar que o probe não elimina erros de forma, variações térmicas ou limitações do equipamento. Seu principal benefício está no controle do referenciamento e na redução de incertezas associadas ao posicionamento.
Tecnologia aplicada ao resultado dimensional
A usinagem de precisão deve ser compreendida como a integração de diferentes fatores: conhecimento técnico, planejamento das operações, equipamentos adequados e controle do processo.
Em determinadas geometrias, a utilização de 4 eixos permite reduzir reposicionamentos e simplificar operações complexas. Em outras, uma estratégia bem desenvolvida em 3 eixos pode apresentar melhor relação entre custo e produtividade.
Na Mach Tooling, a usinagem CNC em 3 e 4 eixos integra as soluções oferecidas para a fabricação de componentes técnicos, peças especiais e elementos de ferramentaria.
Usinagem indexada e usinagem simultânea são a mesma coisa?
Não. Em uma operação indexada, frequentemente chamada de 3+1 eixos, o eixo rotativo posiciona a peça e permanece parado enquanto ocorre a usinagem linear. Na usinagem simultânea, o eixo rotativo participa do movimento de corte juntamente com eixos lineares, conforme a cinemática disponível. Os recursos de máquina, comando e CAM determinam qual estratégia é viável.
A distinção é importante porque algumas peças se beneficiam somente do reposicionamento automático entre faces. Outras exigem trajetória coordenada para alcançar superfícies especiais. A complexidade do programa deve acompanhar a necessidade geométrica, sem tornar a operação mais cara do que precisa.
Onde se perdem as tolerâncias centesimais?
Erros podem surgir na definição do datum, fixação, excentricidade do eixo rotativo, correções de ferramenta e efeitos térmicos. Quando uma peça sinterizada tem variação de geometria, utilizar uma única face irregular como referência pode deslocar toda a cadeia dimensional. A estratégia de medição deve priorizar superfícies funcionais e verificar se o sobremetal disponível permite finalizar a geometria requerida.
O probe auxilia na identificação de referências, mas medições em máquina não substituem, quando exigida, a inspeção dimensional independente. A precisão depende do processo completo, desde o bruto até o controle final.