A qualidade de um corte por punção depende da relação entre material, espessura da chapa, geometria da ferramenta e folga entre punção e matriz. Uma folga incorreta pode aumentar rebarbas, forças de corte e desgaste do ferramental.
O que é a folga entre punção e matriz?
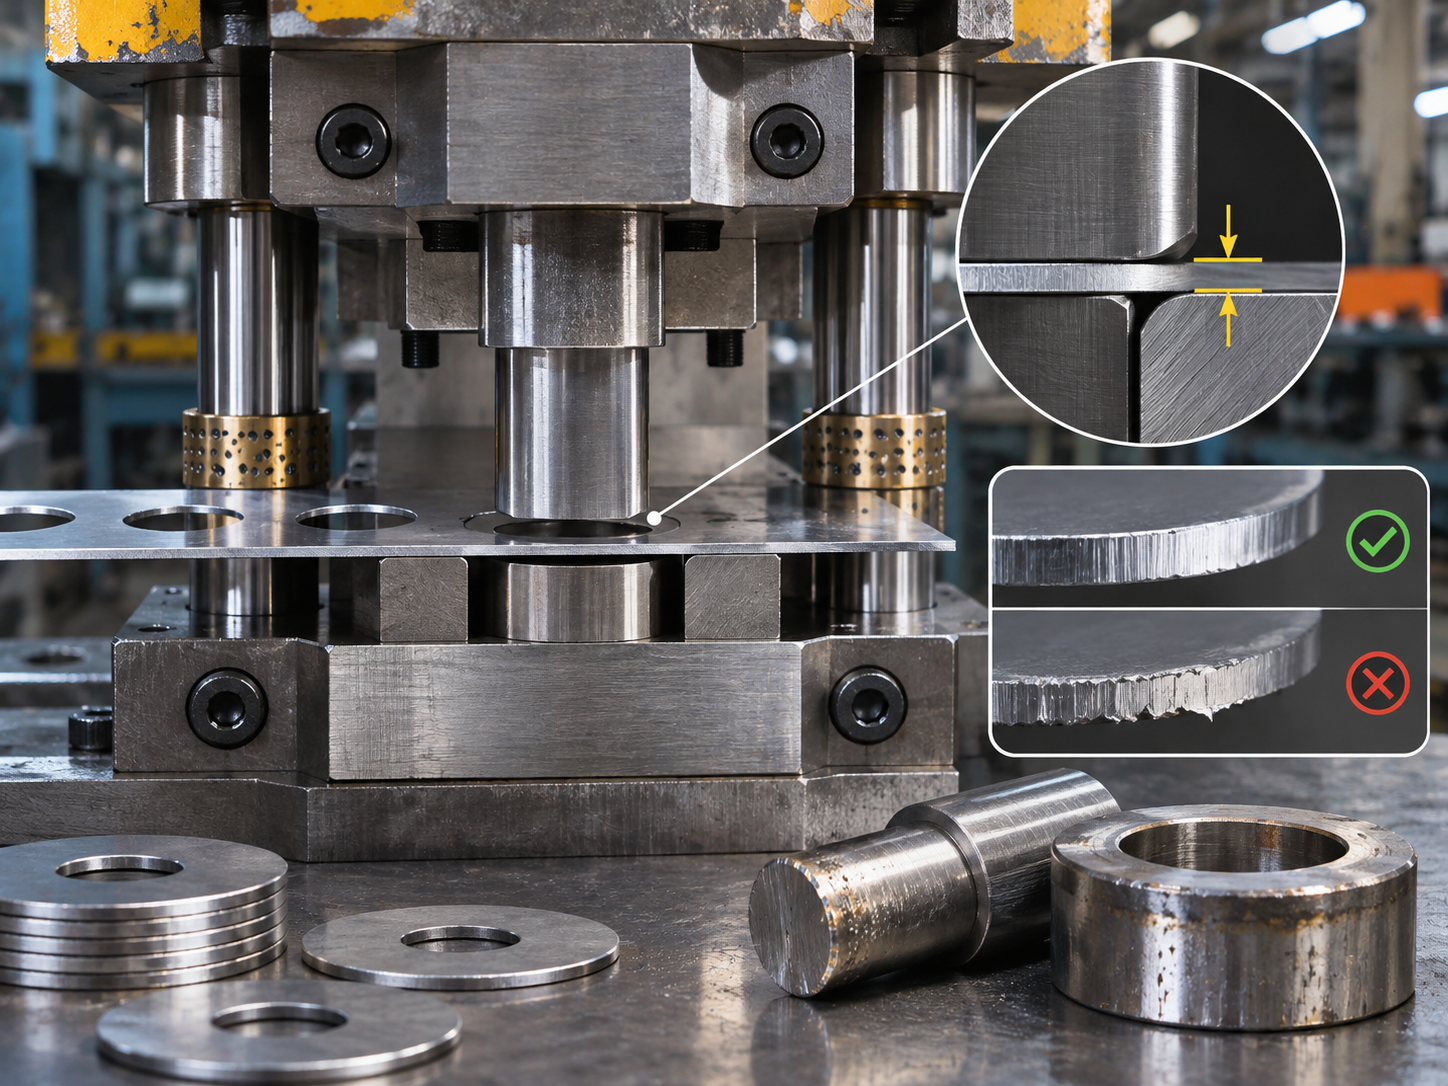
Em operações de puncionamento e corte, a folga é a distância entre as arestas correspondentes do punção e da matriz. Ela permite que a chapa se deforme e rompa durante o avanço da ferramenta. A folga deve ser definida levando em consideração o material, a espessura, as exigências do contorno e o tipo de operação.
Convém distinguir a folga por lado da folga total entre dimensões de punção e matriz. A especificação ambígua pode provocar erros na fabricação da ferramenta. Além disso, no corte de um blank, a dimensão de referência costuma estar associada à matriz; na perfuração, costuma estar associada ao punção. Esses critérios precisam ser confirmados com o desenho e as tolerâncias da peça.
O que acontece quando a folga é muito pequena?
Uma folga excessivamente reduzida tende a ampliar a parcela de cisalhamento e pode aumentar esforços, atrito e sensibilidade a desalinhamentos. Dependendo das condições, também pode favorecer corte secundário, desgaste acelerado e lascamento de arestas.
A aparência inicial de uma superfície de corte mais lisa não significa necessariamente que a ferramenta operará de forma estável ao longo de milhares de ciclos. O resultado deve ser avaliado em conjunto com força necessária, extração do punção, alinhamento e vida útil.
E quando a folga é muito grande?
Uma folga excessiva modifica a zona de deformação e o encontro das fraturas iniciadas pelas duas arestas. Isso pode produzir maior arredondamento de borda, conicidade, perda de qualidade geométrica e rebarbas mais pronunciadas. A consequência depende da ductilidade e da resistência da chapa.
A folga ideal, portanto, não é simplesmente a menor possível. É aquela que permite um corte estável e adequado às exigências funcionais do componente e à durabilidade do conjunto.
Por que surgem rebarbas mesmo com a folga correta?
O aparecimento de rebarbas não decorre apenas da folga nominal. Desgaste das arestas, falta de paralelismo, desalinhamento do punção, folga assimétrica, flexão da ferramenta e problemas de fixação podem alterar as condições reais do corte.
Se a rebarba aparece mais em um lado da peça, é importante verificar o alinhamento, as guias e a distribuição da folga em toda a periferia. Se cresce gradualmente ao longo da produção, o desgaste da aresta pode ser um fator relevante. Um diagnóstico exige observar a evolução do defeito e não apenas medir uma peça isolada.
Qual material utilizar em punções e matrizes?
A escolha depende do material estampado, volume de produção, tipo de solicitação e mecanismo de falha. Aços-ferramenta como D2 e outras classes de trabalho a frio são utilizados em aplicações de corte, mas não devem ser selecionados exclusivamente pela dureza nominal. Tenacidade, risco de lascamento, qualidade metalúrgica, tratamento térmico e geometria da ferramenta são relevantes.
Uma ferramenta pode falhar por desgaste progressivo, mas também por fratura em cantos internos ou cargas laterais. A solução para cada caso será diferente. Em algumas situações, vale investigar tratamentos superficiais ou revestimentos, desde que a base e a geometria permitam seu uso adequado.
Como reduzir rebarbas sem comprometer a vida útil da ferramenta?
Uma boa sequência de análise começa pela inspeção das bordas cortadas e do estado das arestas de punção e matriz. Depois, verifica-se distribuição efetiva da folga, alinhamento, paralelismo, rigidez, método de fixação e estabilidade da alimentação da tira.
Quando necessário, devem ser avaliados ajustes geométricos, manutenção das arestas e revisão de materiais e tratamentos térmicos. O objetivo é corrigir a causa predominante e estabelecer um critério de manutenção baseado na evolução do desgaste, não apenas na ocorrência de refugo.
O custo de uma folga inadequada
Em uma linha produtiva, rebarbas podem exigir operações adicionais, aumentar perdas de qualidade e reduzir a previsibilidade de manutenção. Uma decisão de projeto aparentemente pequena pode se converter em custos recorrentes durante toda a vida da ferramenta. Por isso, o dimensionamento precisa considerar o comportamento esperado ao longo dos ciclos.
A Mach Tooling atua no desenvolvimento e na fabricação de ferramentas de estampo, além de dispositivos e componentes de precisão. A construção do conjunto exige coerência entre desenho, materiais, tolerâncias e condições reais de operação.
Em resumo: a folga de corte deve ser dimensionada para o material e a aplicação, preservada pela geometria do ferramental e acompanhada pela manutenção. Rebarba é um sintoma; encontrar sua causa exige observar todo o conjunto.