Na injeção metálica, a dimensão da cavidade não coincide com a dimensão final do componente. A peça passa por extração de ligante e sinterização, processos que alteram seu volume e exigem decisões de projeto diferentes das utilizadas em moldes convencionais para polímeros.
O que acontece com uma peça MIM depois da injeção?
O processo de Metal Injection Molding utiliza uma mistura de pó metálico e ligantes orgânicos, conhecida como feedstock. Essa mistura é injetada em um molde, formando a chamada peça verde. Depois, etapas de remoção do ligante e sinterização transformam o componente em uma estrutura metálica densificada.
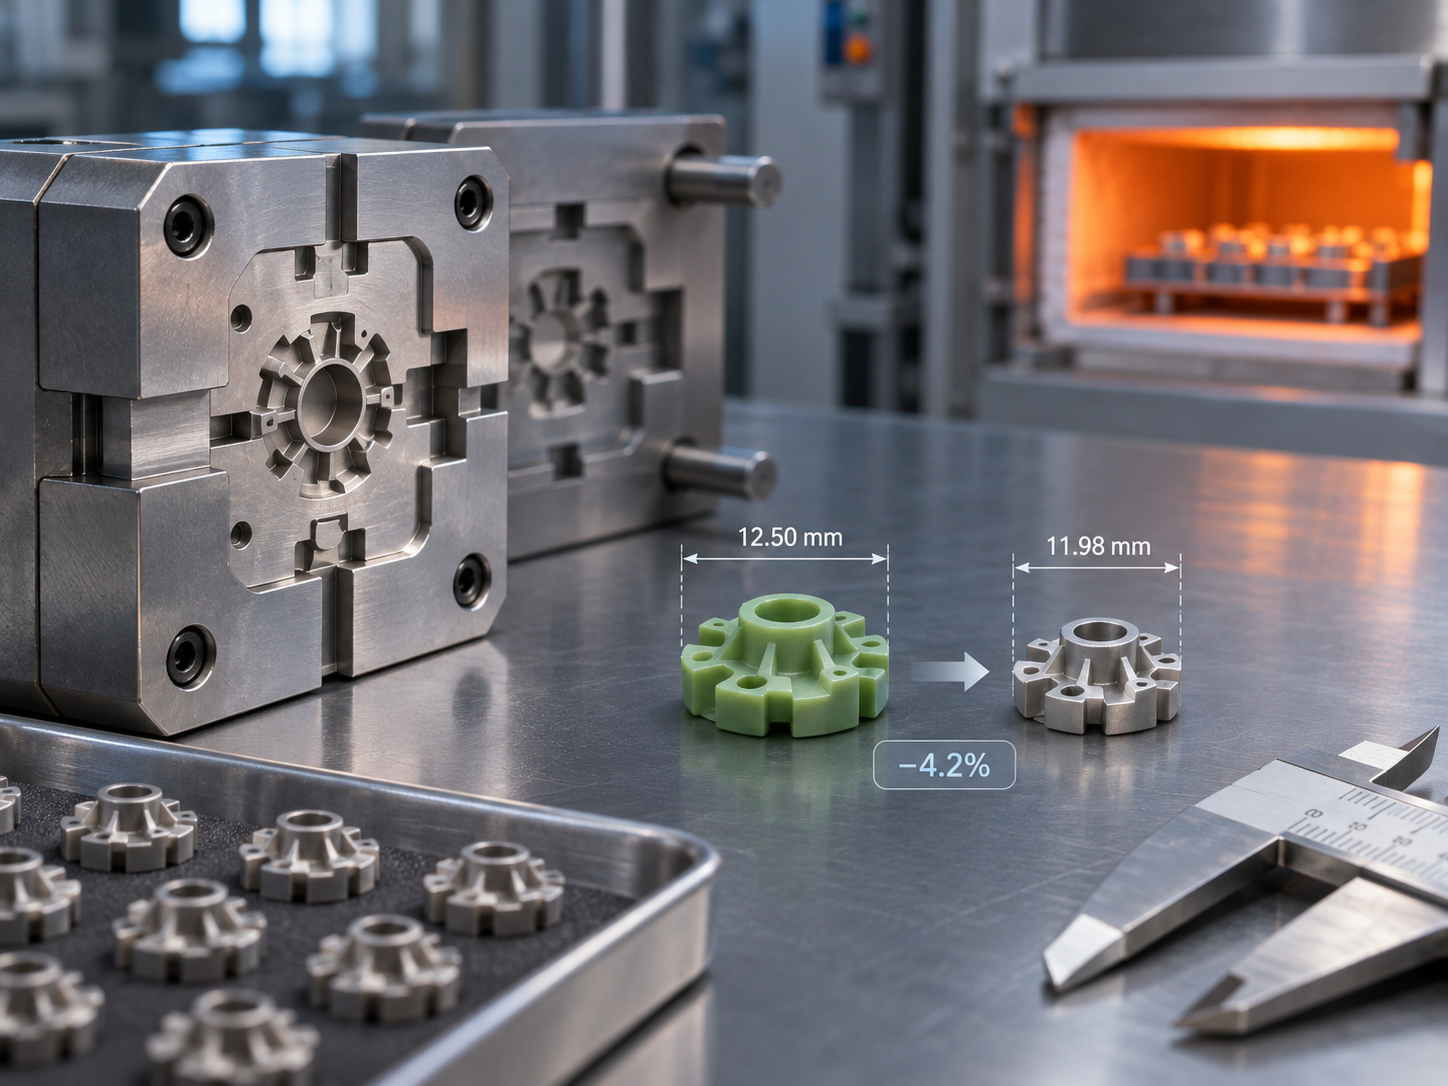
Ao contrário da injeção de polímeros, em que a contração está associada principalmente ao resfriamento e às características do material, no MIM a remoção do ligante prepara uma estrutura porosa, e a densificação durante a sinterização é responsável pela principal retração dimensional. Por isso, o molde precisa gerar uma peça inicial maior do que a dimensão final desejada.
Quanto uma peça MIM encolhe?
Não existe percentual universal. A contração depende da composição do feedstock, do carregamento de pó, da liga metálica, do processo de remoção de ligante, da densificação e das condições de sinterização. Para dimensionar a ferramenta, fabricantes de feedstock podem fornecer um fator de sobredimensionamento, normalmente chamado de OSF (Oversizing Factor).
Se o fator linear adotado para determinada aplicação for 1,20, uma dimensão final nominal de 10,00 mm corresponderia, em uma primeira aproximação, a 12,00 mm na peça moldada. Isso equivale a uma contração linear aproximada de 16,7% sobre a dimensão inicial, e não 20%. O exemplo é apenas matemático: o fator real deve vir dos dados do material e da validação do processo.
A contração ocorre igualmente em todas as direções?
Ela pode não ser perfeitamente isotrópica. Distribuição de pó e ligante, orientação de fluxo, variação de espessura, posicionamento no forno e contato com suportes podem produzir diferenças de retração e distorções. Isso é particularmente crítico quando uma peça possui paredes delgadas, grandes superfícies planas ou transições abruptas de seção.
Consequentemente, aumentar todas as dimensões do modelo CAD por um único fator nem sempre assegura tolerâncias finais. Em componentes complexos, podem ser necessárias compensações locais, análises de apoio na sinterização e ajustes após os primeiros lotes de validação.
Por que a peça verde influencia o projeto do molde?
A peça verde possui resistência limitada e pode sofrer deformações durante a extração, transporte e operações anteriores à sinterização. Por esse motivo, a definição de linhas de divisão, pinos extratores e mecanismos móveis precisa considerar a integridade da peça ao sair da cavidade.
Uma região delgada que seria facilmente extraída em um polímero convencional pode ter risco elevado de fratura ou deformação no MIM. Também é importante avaliar pontos de injeção, linhas de solda, equilíbrio de enchimento e defeitos locais que poderão se manifestar nas etapas térmicas posteriores.
Como lidar com superfícies funcionais e tolerâncias estreitas?
Nem todas as dimensões precisam ser obtidas exclusivamente pela sinterização. Dependendo da função do componente, pode ser mais racional prever superfícies de referência, sobremetal e uma operação posterior de usinagem de acabamento. A decisão deve considerar o custo da etapa complementar, a capacidade dimensional real do processo e o volume produzido.
O projeto de uma peça MIM pode aproveitar a liberdade geométrica da injeção, mas precisa incorporar as restrições de extração, debinding, apoio e sinterização desde o início. Projetar a cavidade sem discutir essas etapas com o fabricante do componente aumenta o risco de correções posteriores.
Um erro comum: atribuir toda variação dimensional ao molde
Quando a peça sinterizada apresenta desvio, o primeiro impulso pode ser modificar a cavidade. Entretanto, variações no feedstock, densidade da peça verde, condições de injeção, suporte ou ciclo de sinterização também influenciam o resultado. Alterar o molde sem separar essas causas pode compensar temporariamente um processo instável.
A abordagem correta envolve rastrear dimensões na peça verde, condições de processamento e resultados após a sinterização. Somente com essa relação é possível decidir se a compensação geométrica é necessária ou se o controle deve ser feito em outra etapa.
A Mach Tooling desenvolve e fabrica moldes para MIM, com atenção às condições de preenchimento, extração e aos requisitos dimensionais do componente final. A fabricação do molde é uma etapa desse sistema, não substitui o controle das operações de MIM realizadas pelo produtor das peças.
Em resumo: um bom molde MIM não é simplesmente um molde de polímero ampliado. Ele precisa ser concebido a partir do comportamento do feedstock e das transformações que ocorrerão depois da injeção.
Referências para aprofundamento
- BASF Catamold — processo MIM e fator de sobredimensionamento (OSF)
- MPIF — pesquisas sobre uniformidade de contração e remoção de ligante em MIM
- Handbook of Metal Injection Molding — projeto de componentes e etapas de remoção de ligante e sinterização.