Trincas em cavidades, erosão em canais e aderência de alumínio ao aço são falhas com mecanismos diferentes. Identificá-las corretamente ajuda a evitar reformas pouco eficazes e a projetar moldes mais confiáveis.
O que causa as pequenas trincas na superfície do molde?
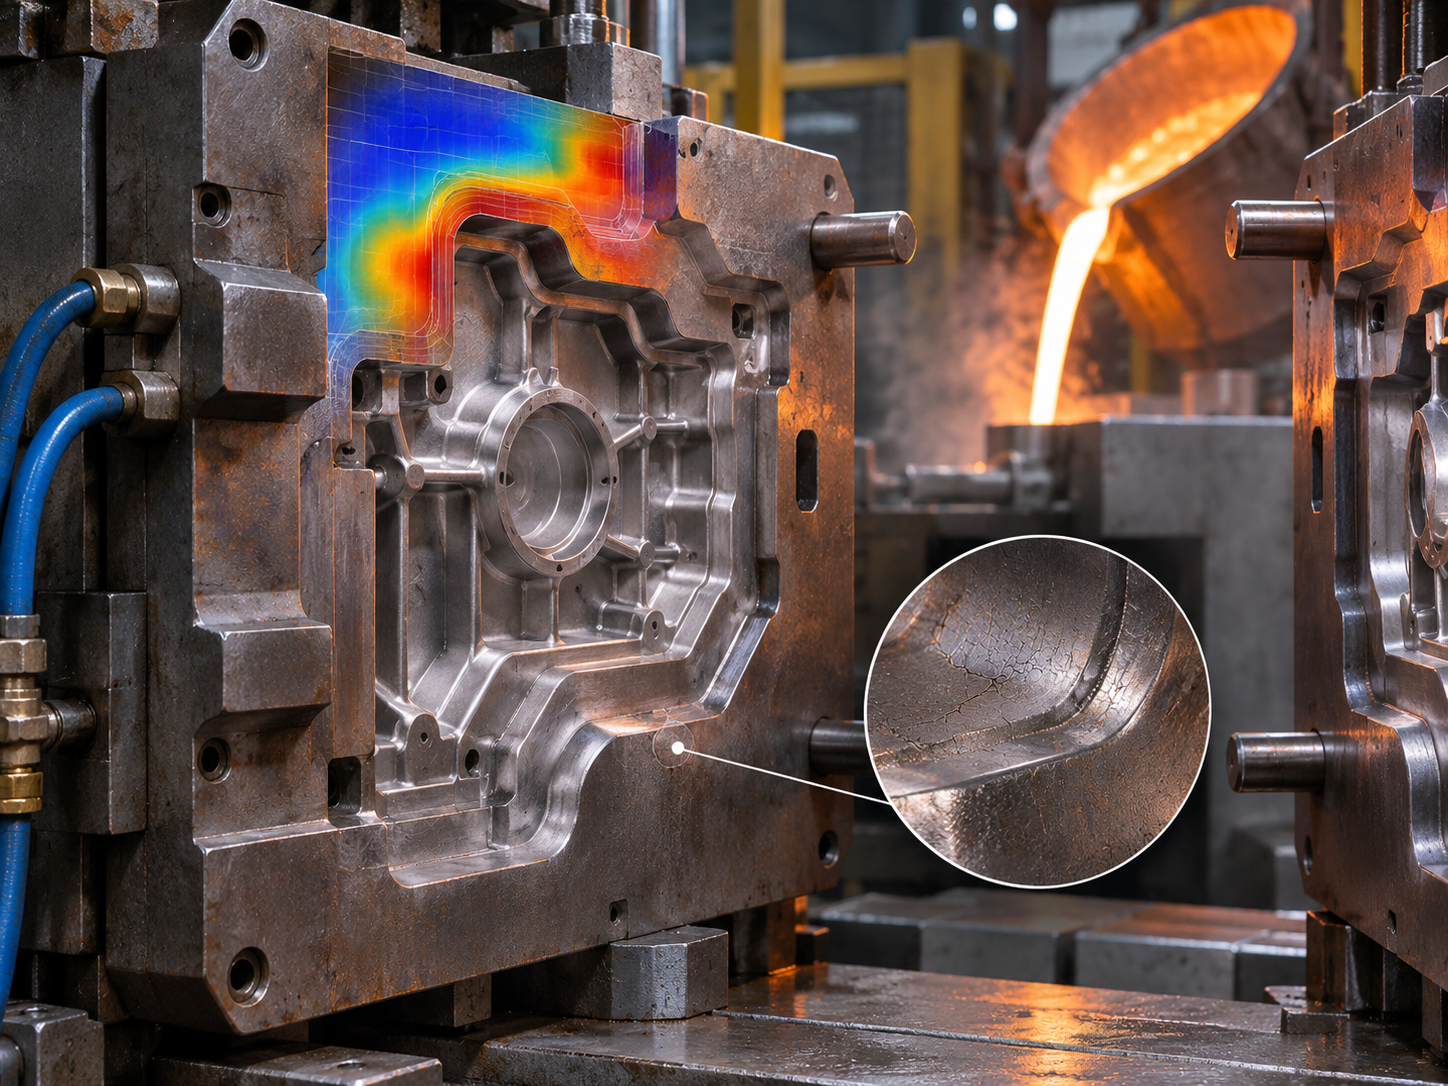
Em moldes de fundição sob pressão de alumínio, a superfície do aço recebe calor intensamente durante o enchimento e depois é resfriada a cada ciclo. A expansão e a contração repetidas geram tensões térmicas. Com a continuidade da operação, podem surgir pequenas fissuras superficiais, muitas vezes formando uma rede conhecida como fadiga térmica ou heat checking.
Essas trincas não significam necessariamente que todo o molde esteja estruturalmente comprometido no primeiro momento. Entretanto, sua evolução pode transferir marcas para as peças fundidas, favorecer aderência de material e exigir intervenções progressivamente mais complexas. A intensidade da solicitação depende da temperatura de vazamento, tempo de contato, ciclo, geometria e controle térmico.
Todas as trincas têm a mesma origem?
Não. Uma fissura associada a fadiga térmica é diferente de uma fratura provocada por concentração de tensão, montagem inadequada ou solicitação mecânica excessiva. Trincas profundas em cantos vivos, regiões com furos próximos da superfície ou elementos pouco apoiados podem estar relacionadas à resistência estrutural ou a condições construtivas inadequadas.
Por isso, o diagnóstico deve observar localização, orientação, profundidade e histórico de aparecimento da falha. Reparar apenas a superfície sem verificar o mecanismo dominante pode resultar em recorrência precoce.
Como a refrigeração pode aumentar ou reduzir a vida útil?
A temperatura do molde precisa permanecer em uma faixa operacional adequada. Quando determinadas regiões acumulam calor, podem ocorrer aderência, deformação local, ciclos elevados e fadiga térmica acelerada. Mas o resfriamento excessivo, especialmente com grandes variações térmicas em curto intervalo, também pode aumentar tensões.
O projeto dos circuitos internos deve considerar espessura dos insertos, geometrias críticas e acessibilidade para fabricação. Em serviço, influenciam ainda pré-aquecimento, regulagem do sistema térmico e aplicação de desmoldantes. Melhorar a refrigeração não significa reduzir indiscriminadamente a temperatura da cavidade.
Erosão e aderência de alumínio são a mesma coisa?
Não. A erosão está associada à remoção ou deterioração do material da ferramenta por condições de fluxo, temperatura e interação com o metal líquido. Ela pode se intensificar em regiões de velocidade elevada, mudanças bruscas de direção e incidência direta do jato. A aderência, frequentemente chamada de soldering, envolve interação e fixação do alumínio na superfície da ferramenta, com efeitos sobre extração e acabamento da peça.
Esses problemas podem ocorrer em zonas semelhantes, mas pedem análises distintas. Sistemas de alimentação, pontos de ataque, transbordos, saída de gases, revestimentos e manutenção superficial podem influenciar o resultado. A seleção de material e tratamento deve ser feita em conjunto com o projeto do fluxo.
Por que o H13 é utilizado e quando ele não é suficiente?
O H13 é um aço-ferramenta amplamente utilizado em aplicações de trabalho a quente por combinar propriedades relevantes de resistência mecânica, resistência ao amolecimento e desempenho sob solicitações térmicas. Entretanto, a designação H13, sozinha, não assegura vida útil elevada: qualidade metalúrgica, limpeza do material, tratamento térmico, geometria e operação fazem diferença.
Em aplicações severas, pode ser necessário avaliar outras classes de aços-ferramenta, condições metalúrgicas especiais ou soluções construtivas localizadas. Trocar o material sem corrigir o ponto de concentração térmica, por exemplo, pode produzir ganho limitado.
Quais informações devem ser analisadas antes de uma reforma?
É útil reunir quantidade de ciclos, posição das trincas, histórico de reparos, temperatura do molde, qualidade das peças, localização das marcas de erosão e mudanças de processo. O exame visual deve ser acompanhado, quando necessário, de medição dimensional e inspeção apropriada ao tipo de dano.
A partir disso, a equipe pode decidir entre recuperar superfícies, substituir insertos, rever circuitos térmicos, alterar condições de ataque ou realizar um redesenho parcial. A melhor decisão depende também do volume futuro de produção e do custo de parada.
A Mach Tooling atua no projeto e na fabricação de moldes para fundição de alumínio, considerando requisitos construtivos associados ao enchimento, controle térmico e manutenção. Uma ferramenta robusta resulta da combinação de material, geometria, processo e operação, não de um único parâmetro.
Em resumo: trincas e desgaste não são defeitos intercambiáveis. A intervenção eficaz começa pelo reconhecimento do mecanismo de falha e pela avaliação das condições reais de serviço.