Quando o resfriamento de uma peça é lento ou desigual, o problema pode estar na geometria do produto, no processo ou no circuito térmico do molde. Entender essa diferença é o primeiro passo para reduzir o ciclo sem aumentar o risco de empenamento.
Por que a refrigeração influencia tanto a produtividade?
Em uma peça termoplástica, o material precisa perder calor suficiente para ser extraído sem deformações incompatíveis com os requisitos do produto. O resfriamento começa ainda durante o enchimento e o recalque, mas permanece determinante para definir o instante seguro de abertura do molde. Se uma região espessa continua quente enquanto as demais já estão rígidas, aumentar a velocidade da máquina não elimina essa limitação física.
O tempo de ciclo inclui enchimento, recalque, resfriamento e movimentos da máquina. Portanto, não é correto atribuir toda a duração do ciclo à refrigeração. Em muitas aplicações, porém, a etapa térmica é a principal oportunidade de melhoria, especialmente quando há variações de espessura ou circuitos mal distribuídos.
Temperatura da água não é temperatura da cavidade
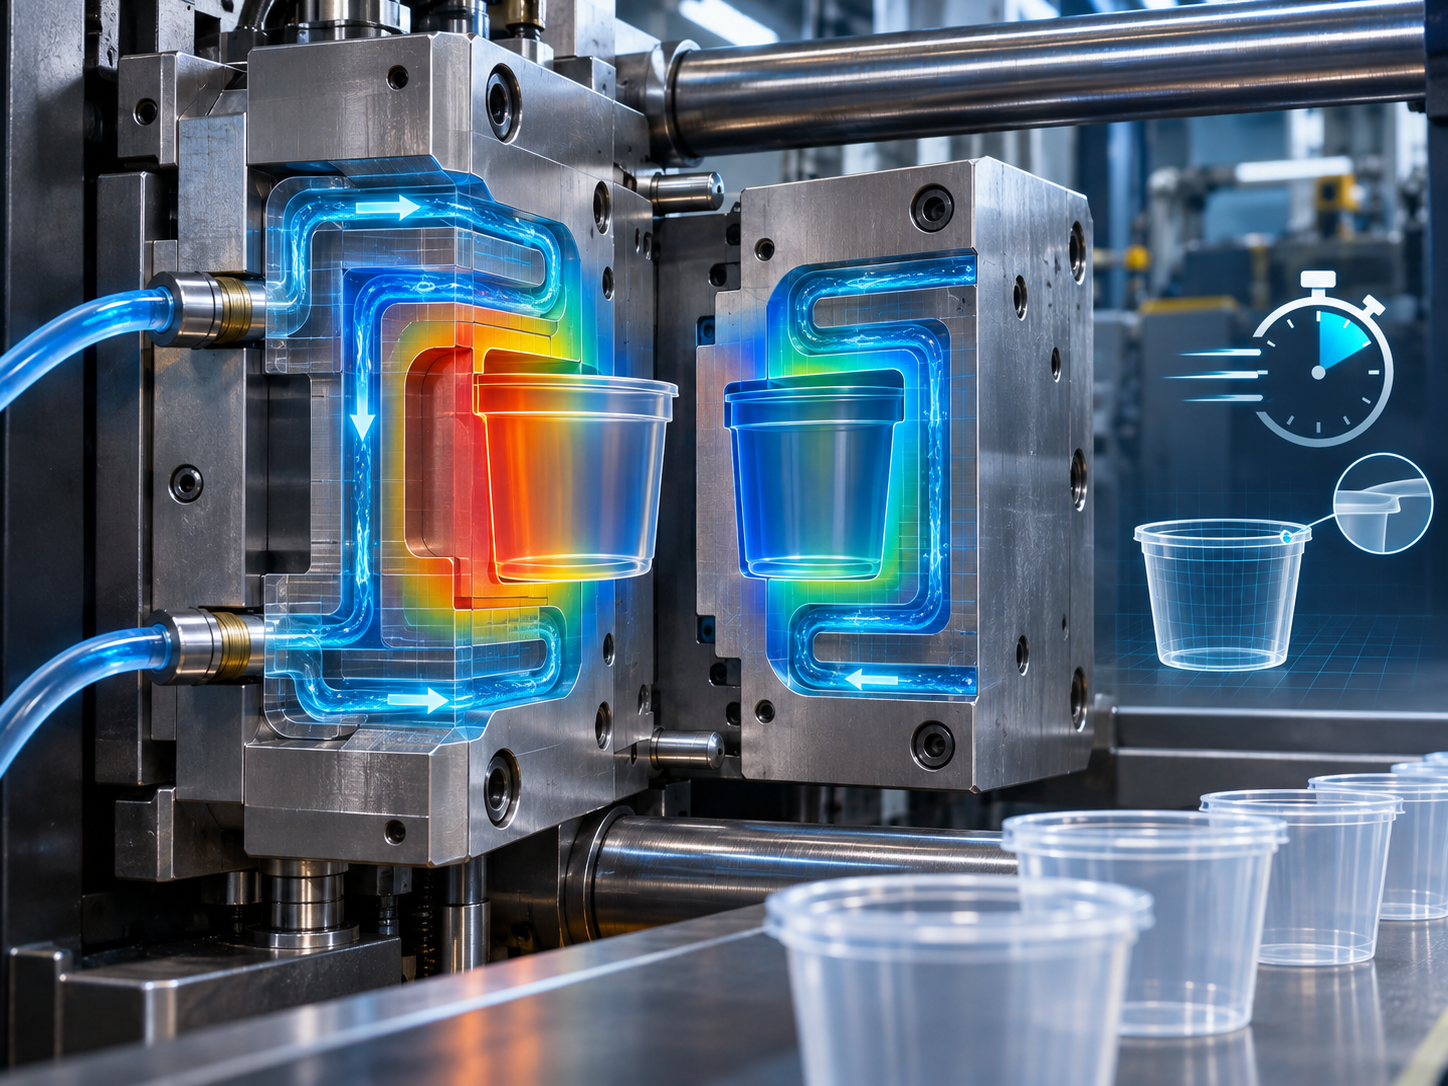
Um erro recorrente é considerar que utilizar água mais fria produzirá automaticamente uma peça melhor e um ciclo menor. A temperatura de entrada do fluido é apenas uma das variáveis. Entre a superfície da cavidade e a água existe uma resistência térmica que depende da distância até o canal, do aço, das condições de contato e do regime de escoamento.
Pode haver uma cavidade excessivamente quente mesmo quando a água sai do controlador em temperatura aparentemente adequada. Também pode ocorrer o inverso: resfriamento local intenso, com diferenças de contração entre faces da peça. A consequência não se limita à produtividade, pois pode aparecer como empenamento, variação dimensional, marcas superficiais e dificuldade de extração.
A posição dos canais costuma importar mais que a quantidade
Canais muito afastados da cavidade removem calor com menor eficiência local. Canais próximos demais podem reduzir a resistência mecânica do molde, interferir em parafusos, gavetas ou sistemas de extração e dificultar a fabricação. O projeto precisa equilibrar troca térmica e integridade construtiva.
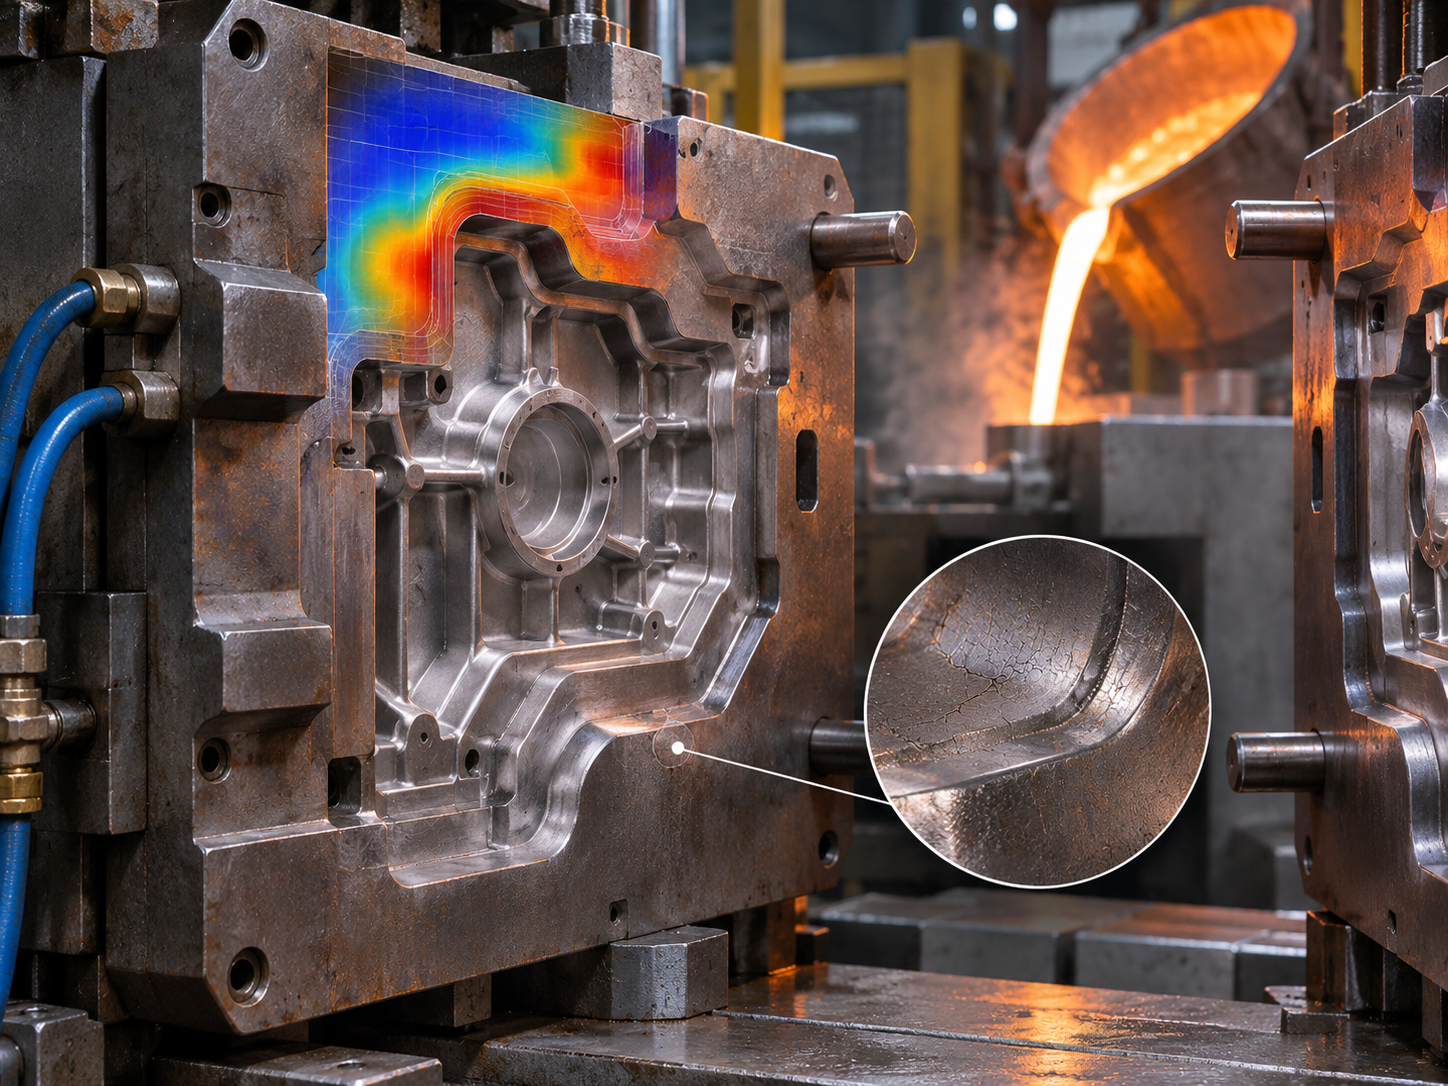
Em insertos com nervuras profundas, ressaltos ou grandes concentrações de massa, furos convencionais podem não alcançar as áreas críticas. Nesses casos, vale avaliar circuitos setorizados, defletores, borbulhadores ou outras soluções compatíveis com o material, a geometria e o custo de fabricação. Refrigeração conformal pode ser uma alternativa em aplicações específicas, mas não é uma necessidade universal.
Vazão, turbulência e perda de carga: como interpretar?
A vazão influencia a capacidade de remover energia do circuito. O número de Reynolds auxilia a caracterizar o regime de escoamento e a tendência de troca térmica, mas não deve ser utilizado isoladamente como indicador de eficiência. Comprimentos elevados, curvas, conexões, obstruções e diâmetros inadequados aumentam a perda de carga e podem reduzir a vazão real.
Também é importante analisar o balanço térmico do fluido. A potência térmica removida pode ser estimada por P = ṁ × cₚ × ΔT, em que ṁ é a vazão mássica, cₚ é o calor específico e ΔT é a diferença de temperatura entre saída e entrada. A equação é útil, mas não substitui a avaliação da distribuição espacial de temperaturas no molde.
Como diagnosticar um molde com resfriamento deficiente?
O ponto de partida deve ser a observação das peças e dos dados de processo. Empenamento repetitivo em uma região, deformação no momento da extração, variação entre cavidades ou necessidade de aumentar muito o tempo de ciclo são sinais de investigação, não provas de falha exclusiva do sistema de refrigeração.
Uma avaliação consistente pode incluir medição das temperaturas de entrada e saída, verificação de vazão e pressão, inspeção dos circuitos quanto a depósitos e obstruções, termografia quando aplicável e comparação das temperaturas das regiões críticas. A análise de refrigeração por simulação permite testar alternativas de distribuição dos canais antes de modificar o aço.
Quando vale a pena alterar o ferramental?
Uma modificação construtiva deve ser comparada ao ganho esperado ao longo da produção. Considere uma peça com ciclo de 40 segundos. Uma redução hipotética para 36 segundos representa aproximadamente 11% de aumento na capacidade teórica por hora, se todas as demais condições permanecerem iguais. Não representa, por si só, aumento igual na produção real, pois disponibilidade, refugo e gargalos também interferem.
Na Mach Tooling, o projeto e a fabricação de moldes consideram as condições térmicas de operação, a viabilidade construtiva dos canais e a manutenção futura. A meta não é simplesmente resfriar mais, mas alcançar uma produção estável com qualidade dimensional e ciclo economicamente adequado.
Em resumo: quando um molde exige resfriamento excessivo, procure primeiro identificar onde o calor está concentrado e por que não é removido com eficiência. Ajustar apenas a temperatura da água pode ocultar a causa principal.